语言


新闻中心
News Center
一个指甲盖大小的金属零件,可能同时带有卡扣、凹槽、薄壁和异形孔。用机加工制作,往往需要多次装夹、换刀;如果订单数量很大,单件加工时间就会成为负担。MIM粉末注射成型工艺为这类零件提供了另一条制造路径:先让金属粉末像塑料一样进入模具,再通过脱脂和烧结,得到具有金属特性的成品。
MIM是 Metal Injection Molding 的缩写,常称为金属粉末注射成型。它结合了注塑成型的形状自由度与粉末冶金的材料工艺,常用于结构复杂、尺寸较小、需要批量生产的金属零件。但能做出复杂形状,不等于任何零件都适合MIM;图纸设计、材料选择和订单规模同样影响结果。
从粉末到成品,要经过哪些工序?
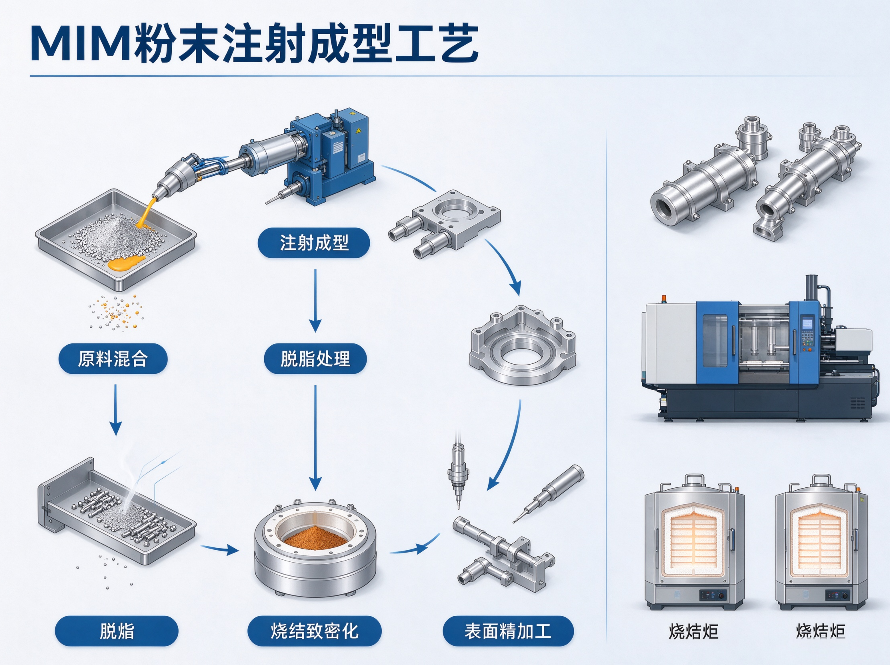
MIM并不是把金属粉末直接倒进注塑机。生产开始前,要把细金属粉末与黏结剂按工艺要求混合,制成能够在设备中流动的颗粒状“喂料”。粉末决定最终零件的主要材料成分,黏结剂则帮助粉末在加热后流入模具,并让刚脱模的零件暂时保持形状。喂料若混合不均,后续成型和收缩就更难稳定。
第一步是注射成型。喂料受热后进入模具型腔,冷却脱模,得到外形已经接近目标零件的“生坯”。这一阶段要关注填充是否完整,以及浇口、分型线会落在什么位置。零件上较细的槽、孔和凸台,能否稳定成型,往往在模具设计时就已决定。
第二步是脱脂。生坯中仍含有黏结剂,需要逐步去除。常见方法涉及溶剂、催化或热处理,具体路线取决于所用喂料体系。脱脂后的零件强度较低,搬运和摆放都要小心;去除速度或条件控制不当,也可能带来开裂、鼓泡等问题。
第三步是烧结。脱脂后的零件在受控气氛或真空条件下加热,金属粉末颗粒逐渐结合,零件变得致密并获得所需强度。烧结过程中会发生明显收缩,因此模具型腔不能照着成品尺寸原样制作。粉末、喂料和烧结条件需要配合,才能让收缩尽量稳定。
烧结完成也不意味着每颗零件都能直接交付。根据用途,还可能安排热处理、整形、机加工、抛光或表面处理。哪些特征由模具直接成型,哪些尺寸留到后工序完成,应在报价和开模前说清楚。
MIM难在哪里?关键是控制收缩
初看MIM样件,有时会觉得它像一件金属注塑件。但塑料注塑件脱模后基本已有最终形态,MIM生坯还要经历脱脂和烧结,尺寸与强度都会继续变化。
收缩本身并不可怕,难的是各处收缩不一致。例如,一端很厚、一端很薄的零件,在填充、脱脂和烧结时可能表现不同;悬空的长臂或缺少支撑的结构,也更需要关注变形。设计时尽量保持壁厚均匀,让厚薄变化平缓,通常比成型后反复整形更有效。
模具也要为这种变化留出余地。浇口放在哪里、零件怎样脱模、烧结时由哪一面支撑,都会影响最后的尺寸和外观。若产品有装配面或外观面,最好在设计评审时明确位置,避免浇口痕迹或分型线落在不合适的地方。欧洲粉末冶金协会的设计资料也强调,壁厚变化会增加烧结收缩和尺寸控制的难度。
什么样的零件适合采用MIM?
判断MIM是否合适,可以把形状复杂程度、零件尺寸、材料和产量放在一起看。
带有多个凸台、沟槽、侧向特征,且用切削加工需要反复装夹的小型零件,是值得评估的对象。消费电子结构件、锁具零件、工具配件和部分汽车精密件中,都能见到类似需求。MIM能够把原本需要分别加工、再装配的特征集中到一颗零件上,但仍须确认这些特征能否脱模,以及烧结后能否保持要求的尺寸。
材料方面,常见选择包括不锈钢和低合金钢;具体牌号要根据耐腐蚀性、强度、磁性或后续热处理要求确定。例如,同样是不锈钢零件,重视耐腐蚀性与重视热处理后强度,材料选择就可能不同。不能因为图纸写着“金属件”,便默认任何MIM材料都能满足使用条件。
产量也很重要。MIM通常需要投入专用模具,并经过打样和尺寸修正。若只有少量样件,机加工可能更灵活;若结构复杂且需求稳定、数量较多,模具投入分摊到单件后,MIM的经济性才更容易体现出来。
MIM与机加工、压制烧结怎么选?
这三种工艺各有合适的位置。机加工不用等待专用成型模具,修改尺寸也相对直接,适合试制和对局部尺寸要求很高的零件;但面对大量复杂小件,材料切除量和加工工时可能上升。
传统粉末压制烧结适合某些形状较简单、便于压制和脱模的零件。MIM在复杂三维形状上有更大的设计空间,却增加了喂料、注射及脱脂等工序。倘若一个零件本来就能用简单模具高效压制,改用MIM未必划算。
因此,工艺比较不能只看“单件报价”。还应把模具费、后加工、材料利用、预计年用量和设计变更的可能性放在同一张清单里。有时MIM毛坯价格有优势,但几个关键孔位仍需精加工,最终成本要算到成品交付为止。
图纸给厂家前,先确定哪些要求?
询价时只有一张三维图,厂家很难准确判断工艺和价格。除了零件外形,最好说明材料牌号、预计年用量、关键尺寸及其公差、外观要求、表面处理方式,还有零件在实际产品中的受力和装配位置。
尤其要区分“必须保证的尺寸”和“参考尺寸”。MIM可以控制较复杂的外形,但不能假定所有部位都能以相同的精度直接烧结成型。对于配合孔、密封面等关键位置,可以和厂家讨论是否预留加工余量。公差写得过紧,可能增加整形、检测和报废成本,却未必给产品带来实际收益。
打样验收也不宜只看一颗外观漂亮的样品。尺寸稳定性、密度、机械性能和表面状态,应按照零件用途确定检查项目;量产前还要确认不同批次是否能保持一致。欧洲粉末冶金协会指出,MIM尺寸能力会随材料、零件形状和工艺条件变化,局部尺寸的较严公差通常需要专门调模与验证。
复杂形状能做,不代表设计可以毫无限制
“MIM可以做异形件”很容易被理解成“图纸怎么画都能成型”。实际生产仍受模具运动、喂料流动和烧结支撑条件约束。过深的盲孔、难以脱模的内倒扣、突然变厚的截面,都可能让模具结构或后续工序变得复杂。
较稳妥的做法是在结构定型前让生产方参与评估。一个小改动,例如调整孔的方向、给内角增加圆角,或把厚实区域改为更均匀的壁厚,可能比后期修改模具更省事。若零件还处在研发阶段,先用其他方法验证装配和功能,再确定适合量产的MIM结构,也能减少反复开模。
MIM粉末注射成型工艺的价值,在于让复杂金属小件具备批量制造的可能。它的成败却不只发生在注射机旁:从材料和图纸,到喂料、脱脂、烧结,再到尺寸检测,每一步都会影响成品。先弄清零件真正需要的性能、精度和产量,再决定是否采用MIM,比单看“能不能做出这个形状”更有用。
 首页